Inglese
 فارسی
 français
 Deutsch
 spagnolo
 italiano
 russo
 portoghese
 arabo
 turco
 polacco
 Olandese
 vietnamita
 tailandese
Indirizzo:
NO.18 Via Guanjifu, Zona Industriale di Songjiang, Shanghai, Cina.
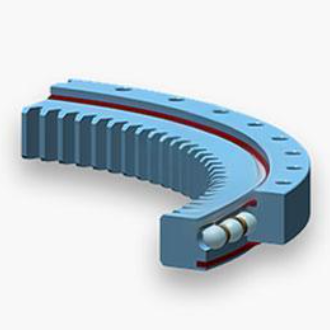
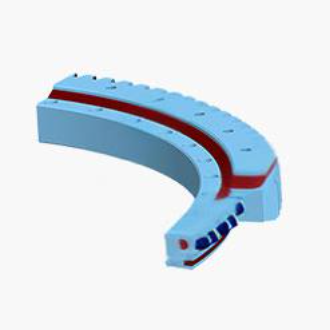
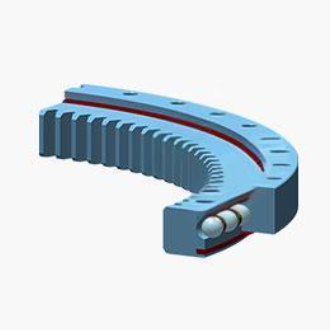
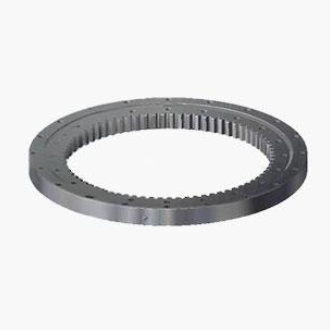
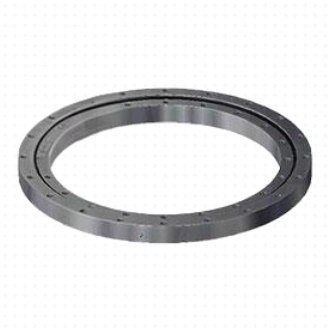
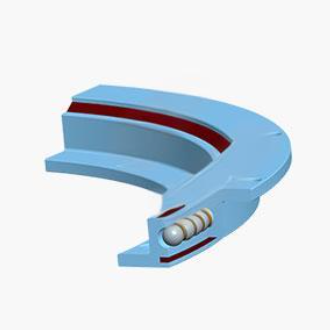
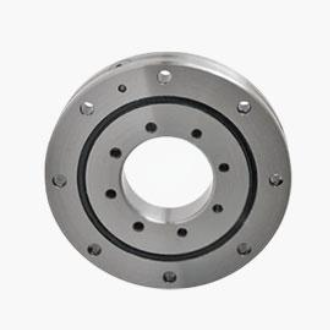
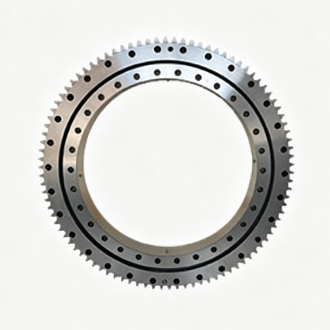
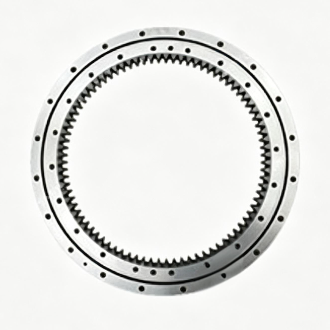
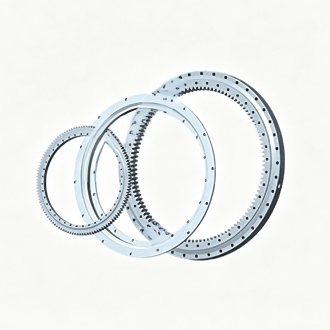
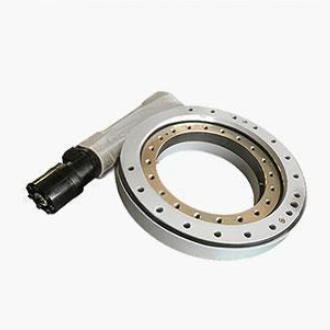
La qualità ZZ ha due certificazioni di qualità riconosciute: una è ISO9001:2008, l'altra è il nostro sistema di controllo qualità interno.
ZZ seleziona il miglior produttore di acciaio per forgiatura in Cina: Masteel. Le ispezioni vengono effettuate in ogni fase della produzione.
La maggior parte dei clienti sceglie 50Mn, 42CrMo, S48C,
|
Materiale |
C |
Si |
Mn |
S |
P |
Cr |
Ni |
Cu |
|
50Mn |
0.48-0.56 |
0.17-0.37 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.30 |
≤0.25 |
|
Materiale |
C |
Si |
Mn |
S |
P |
Cr |
Ni |
Mo |
|
42CrMo |
0.38-0.45 |
0.17-0.37 |
0.50-0.80 |
≤0.035 |
≤0.035 |
0.90-1.20 |
≤0.30 |
0.15-0.25 |

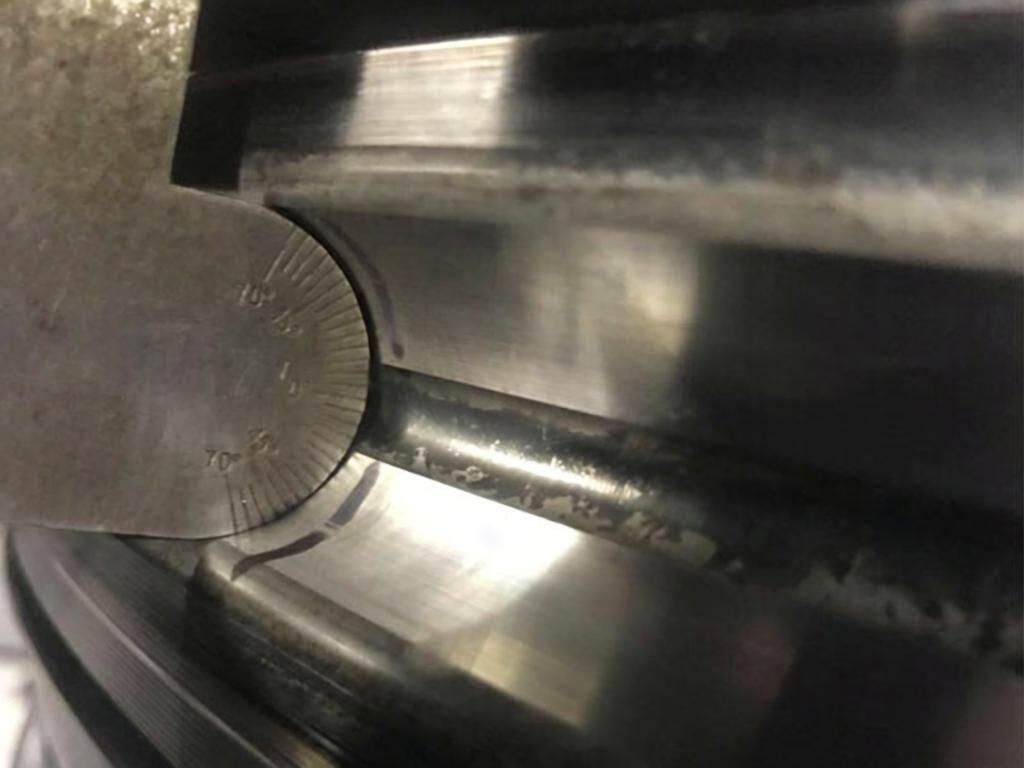
Sfere e rulli in acciaio: Sfere e rulli sono importanti per la corona rotante, influenzano fortemente la durata del prodotto. La qualità delle sfere e dei rulli ZZ è stata provata per diversi decenni.
Guarnizione: La guarnizione che scegliamo è anticorrosione e resistente alla trazione.
Grasso: Utilizziamo solo il marchio famoso: Exxon Mobil Grease.
Trattamento di Tempra: La tempra e il rinvenimento vengono effettuati su ogni pezzo con HB207-269. Eseguiamo il trattamento di tempra sull'ingranaggio secondo i requisiti del cliente con HRC52±4 e HRC55-61 sulla pista di rotolamento.
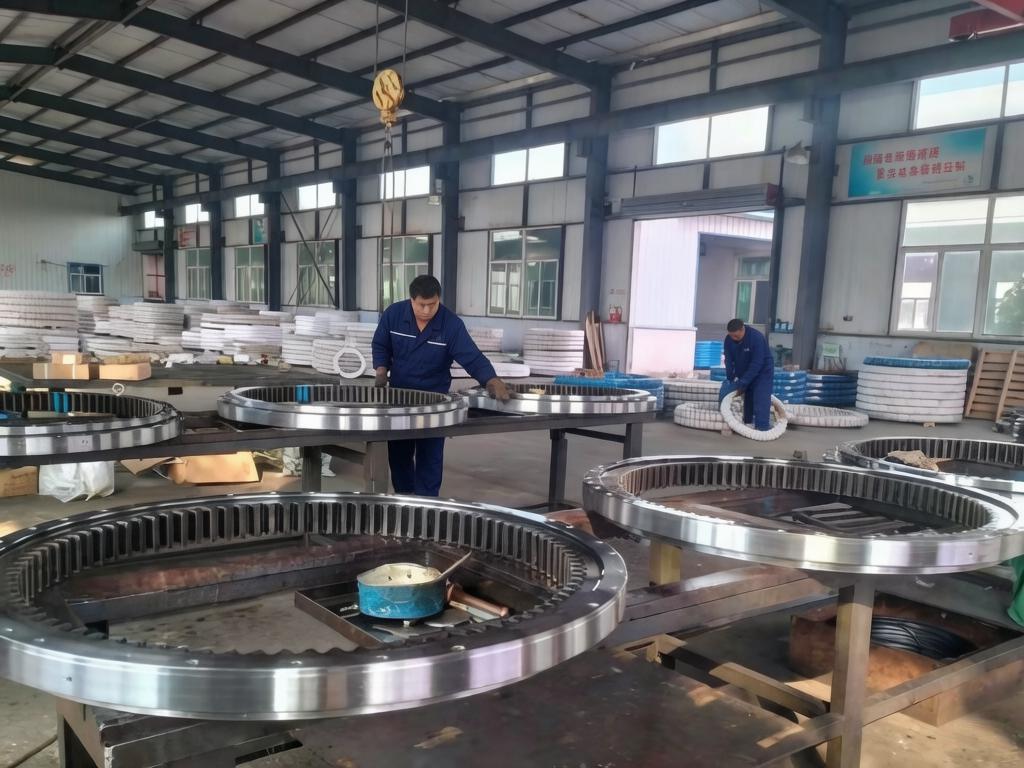
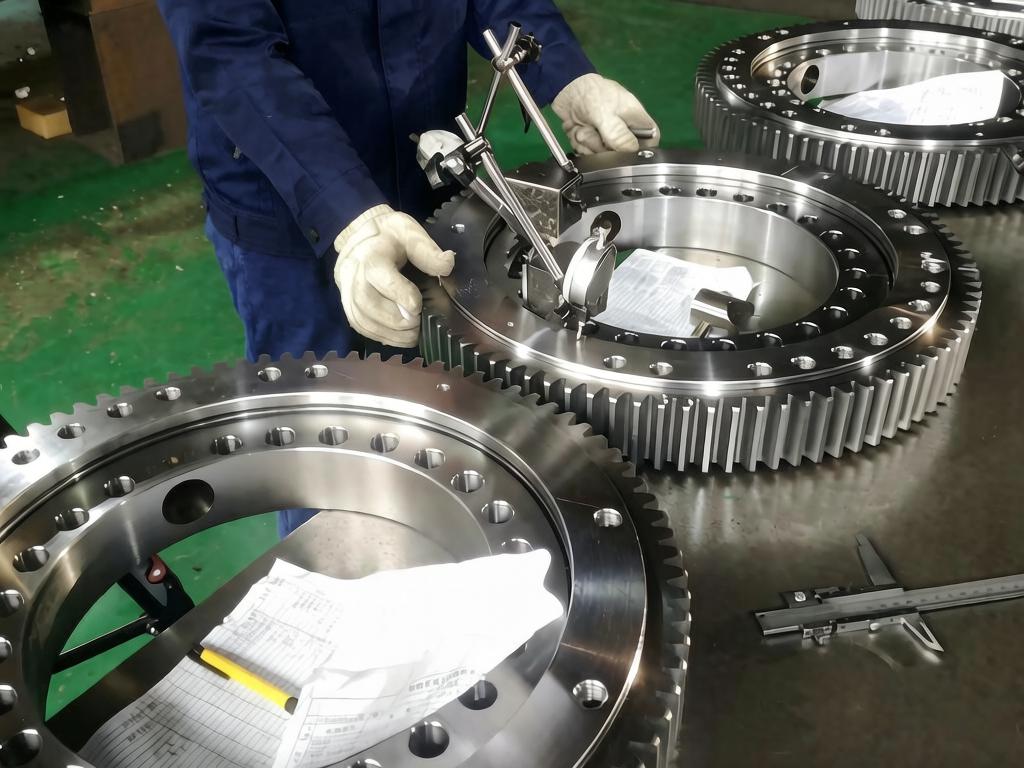
L'ispezione di assemblaggio del prodotto è l'ultimo e più importante passo prima che il prodotto lasci la nostra fabbrica. Deve garantire che i cuscinetti a corona siano idonei prima di lasciare la fabbrica. Per questo motivo, la nostra azienda ha predisposto 5 ispettori nell'ultima fase. I principali contenuti dell'ispezione includono: dimensioni, durezza della matrice del materiale, durezza di tempra dei denti, durezza di tempra della pista, gioco assiale e radiale, eccentricità facciale, punto massimo di eccentricità dei denti, quantità di carico delle sfere, superficie del prodotto priva di crepe e graffi, ecc.
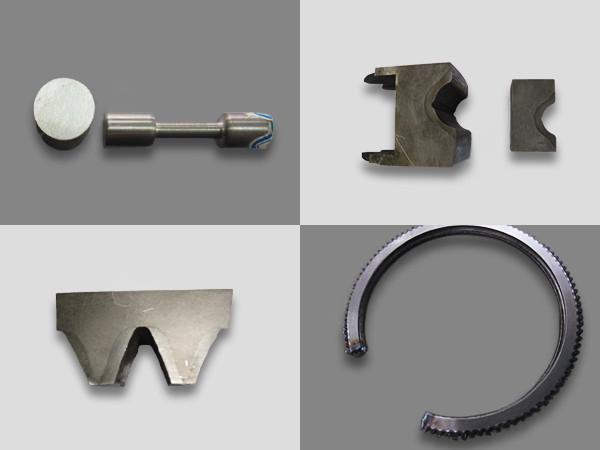
1. Per garantire che la profondità dello strato indurito effettivo della tempra della pista di rotolamento raggiunga la tabella seguente, taglieremo regolarmente la pista della corona rotante per ispezionare la profondità effettiva dello strato indurito e taglieremo anche il prodotto secondo i requisiti del cliente e lo invieremo a un laboratorio terzo per l'ispezione.
|
Dimensione delle sfere |
≤30mm |
>30-40mm |
>40-50mm |
>50mm |
|
Profondità di Tempra |
≥3,0mm |
≥3,5mm |
≥4,0mm |
≥5,0mm |
2. Tagliamo anche la corona rotante per verificare la profondità indurita effettiva dei denti per raggiungere la tabella seguente e tagliamo la materia prima per verificare le proprietà meccaniche tra cui resistenza a trazione, carico di snervamento e allungamento.
|
Modulo dell'Ingranaggio |
≤6 |
>6-12 |
>12-18 |
>18-25 |
|
Profondità Superficiale del Dente |
≥1,2mm |
≥2.2m |
≥3,2mm |
≥4,0mm |
|
Profondità al Fondo del Dente |
≥0,6mm |
≥1,2mm |
≥1,5mm |
≥2,0mm |