الإنجليزية
 فارسی
 français
 Deutsch
 الإسبانية
 الإيطالية
 الروسية
 البرتغالية
 العربية
 التركية
 البولندية
 الهولندية
 الفيتنامية
 التايلاندية
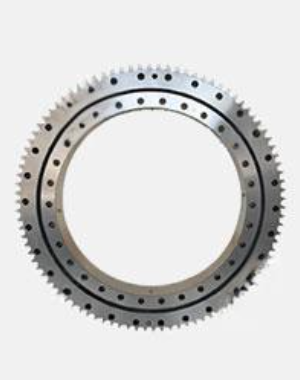
العنوان:
رقم 18 طريق غوانجيفو، منطقة سونغجيانغ الصناعية، شنغهاي، الصين.
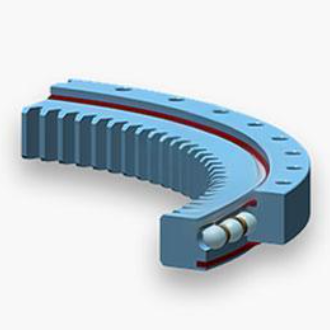
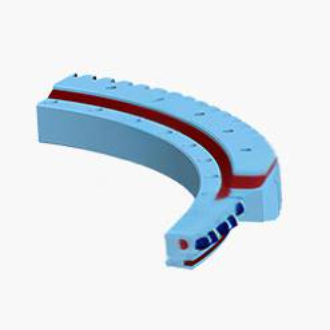
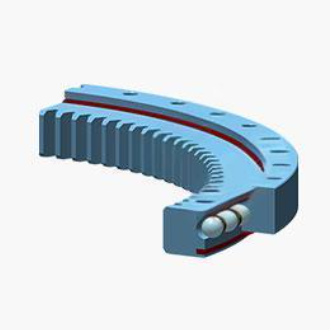
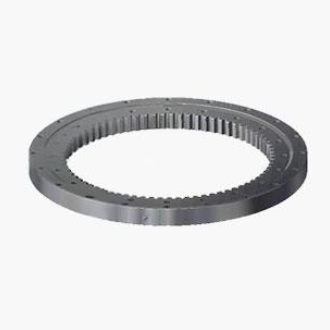
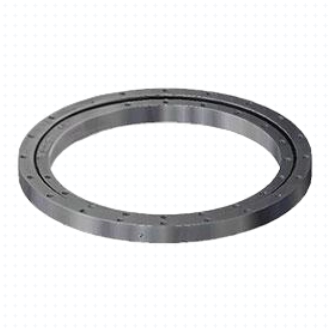
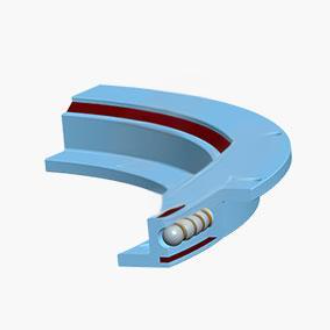
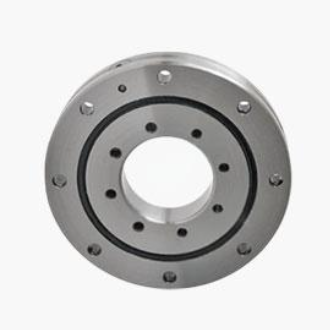
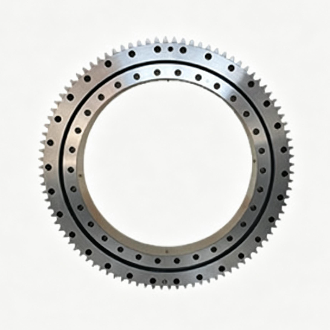
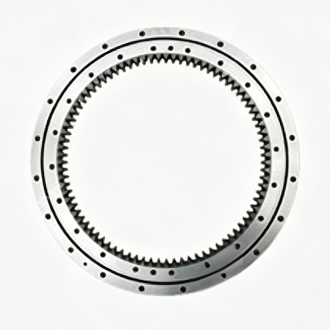
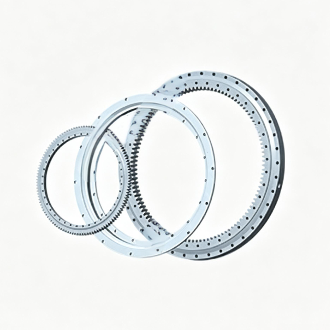
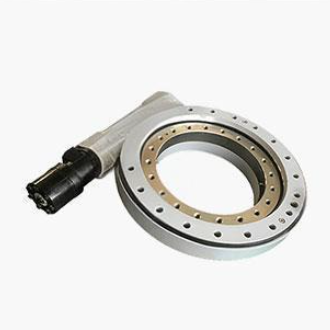
نقدم نصائح احترافية لعملائنا حول التركيب والصيانة للمحامل الدوارة.
أ. متطلبات استواء سطح التركيب
لتجنب التحميل الزائد الموضعي وضمان دوران الحلقات الدوارة بسلاسة، يجب أن يكون سطح التركيب نظيفًا ومستويًا ومضبوطًا وفقًا للجدول التالي:
|
|
تفاوت الاستواء |
||
|
قطر مركز مسار السباق |
نوع الكرة رباعية النقاط |
نوع الصف المزدوج |
نوع الأسطوانة |
|
≤1000 مم |
0.15 |
0.20 |
0.10 |
|
1000-1500 |
0.19 |
0.25 |
0.12 |
|
1500-2000 |
0.22 |
0.30 |
0.15 |
|
2000-2500 |
0.25 |
0.35 |
0.17 |
|
2500-4000 |
0.30 |
0.40 |
0.20 |
ب. يجب أن تكون المنطقة اللينة (المشار إليها بالحرف "S") وقابس التحميل في منطقة غير محملة أو منطقة تحميل خفيف.
ج. يجب ألا تقل درجة قوة براغي التركيب عن درجة 8.8. يجب أن يكون للبراغي قوة شد مسبق كافية، ويجب أن تكون قوة الشد المسبق في نطاق 0.6-0.7 ضعف قوة خضوع مادة البرغي.
د. يجب تركيب الترس الصغير من الترس المطلي باللون الأخضر.
صيانة محامل ZZ الدوارة
تم ملء الحلقات الدوارة بكمية قليلة من الشحوم الأساسية EP2 في مسار السباق قبل التسليم. تأكد من ملء الحلقات الدوارة بالشحوم الكافية قبل التركيب، وأعد ملء الشحوم كل 50-60 ساعة عمل (باستثناء البيئات السيئة). أيضًا، لضمان تزييت الشحوم بشكل متساوٍ، يجب تدوير الحلقات الدوارة بسلاسة عند الملء.
لمنع سقوط أي أجسام في مسار السباق، يرجى فحص السدادات بشكل متكرر للتأكد من سلامتها.
إذا حدثت أي ظاهرة غير طبيعية، مثل الضوضاء أو الصدمات أو زيادة مفاجئة في قوة القيادة، يرجى إيقاف العمل، وتحديد المشكلة وإزالتها.
إذا تم تخزين الحلقات الدوارة في المستودع لأكثر من 6 أشهر، يرجى إعادة ملء الشحوم وإجراء حماية من الصدأ باستخدام زيت مضاد للصدأ.
إذا كان هناك ضوضاء عند تدوير الحلقات الدوارة، يرجى محاولة فحص خلوص الترس بين الحلقات الدوارة والترس الصغير، أو محاولة إضافة المزيد من الشحوم، أو فحص استواء طاولة التركيب، أو فحص كفاية سعة التحميل للحلقات الدوارة، أو فحص عدم تساوي قوة الشد المسبق لبراغي التركيب.
لا ننصح الأشخاص غير المحترفين بتفكيك الحلقات الدوارة أو تجميع حلقة دوارة مع حلقات خارجية وداخلية مختلفة بسبب مشكلة الخلوص.
نقدم نصائح احترافية لعملائنا حول التركيب والصيانة للمحامل الدوارة.