Inglés
 فارسی
 francés
 Alemán
 Español
 Italiano
 Ruso
 Portugués
 Árabe
 Türkçe
 Polska
 Nederlands
 Tiếng Việt
 แบบไทย
Add:
NO.18 Guanjifu Road, Songjiang Industrial Zone, Shanghai, China.
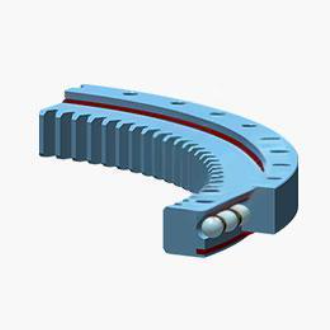
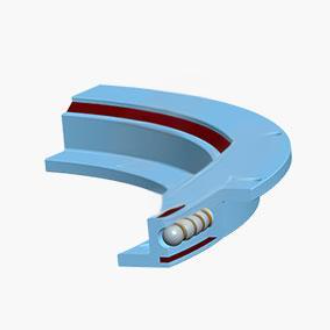
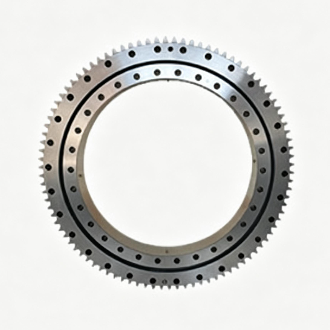
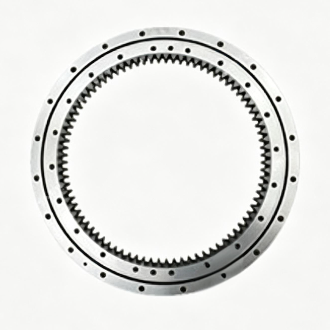
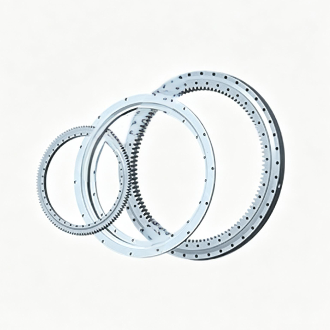
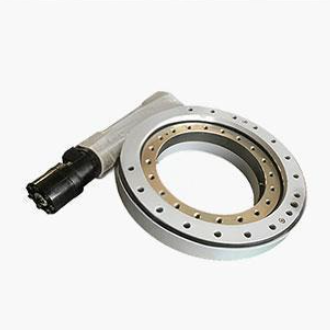
La calidad de ZZ tiene dos certificaciones y reconocimientos de calidad, una es ISO9001:2008, la otra es nuestro sistema interno de control de calidad.
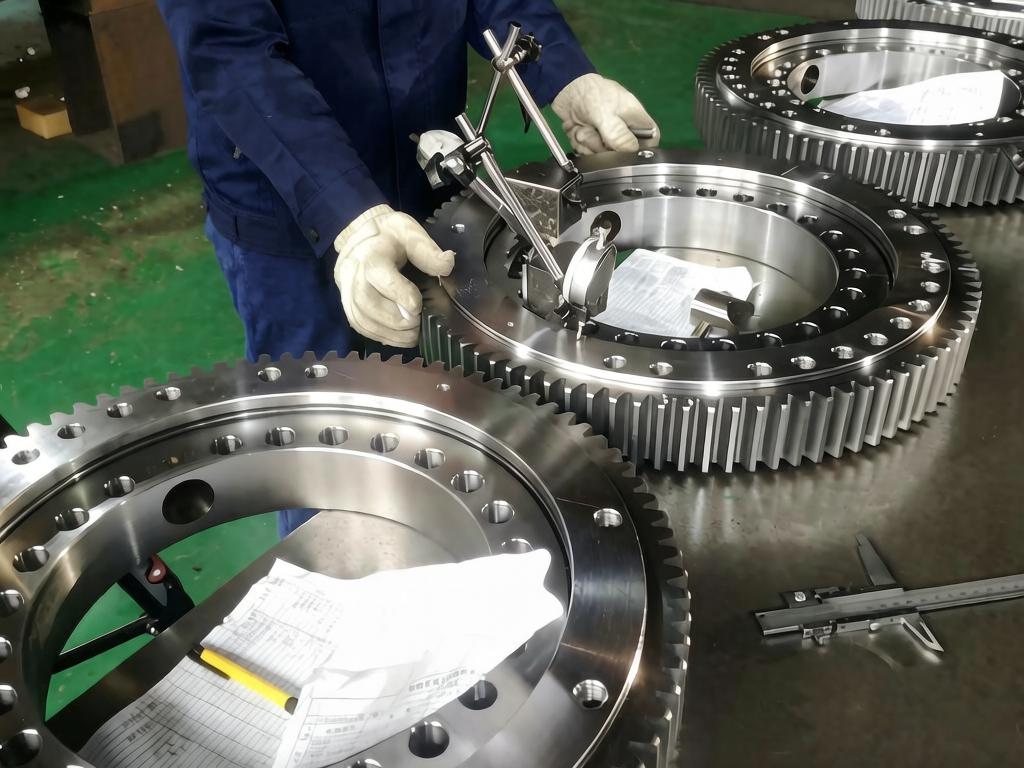
ZZ selecciona al mejor fabricante de acero de forja - Masteel en China. Las inspecciones se realizan en cada paso de la fabricación.
La mayoría de los clientes seleccionan 50Mn, 42CrMo, S48C,
|
Material |
C |
Si |
Mn |
S |
P |
Cr |
Ni |
Cu |
|
50Mn |
0.48-0.56 |
0.17-0.37 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.30 |
≤0.25 |
|
Material |
C |
Si |
Mn |
S |
P |
Cr |
Ni |
Mo |
|
42CrMo |
0.38-0.45 |
0.17-0.37 |
0.50-0.80 |
≤0.035 |
≤0.035 |
0.90-1.20 |
≤0.30 |
0.15-0.25 |

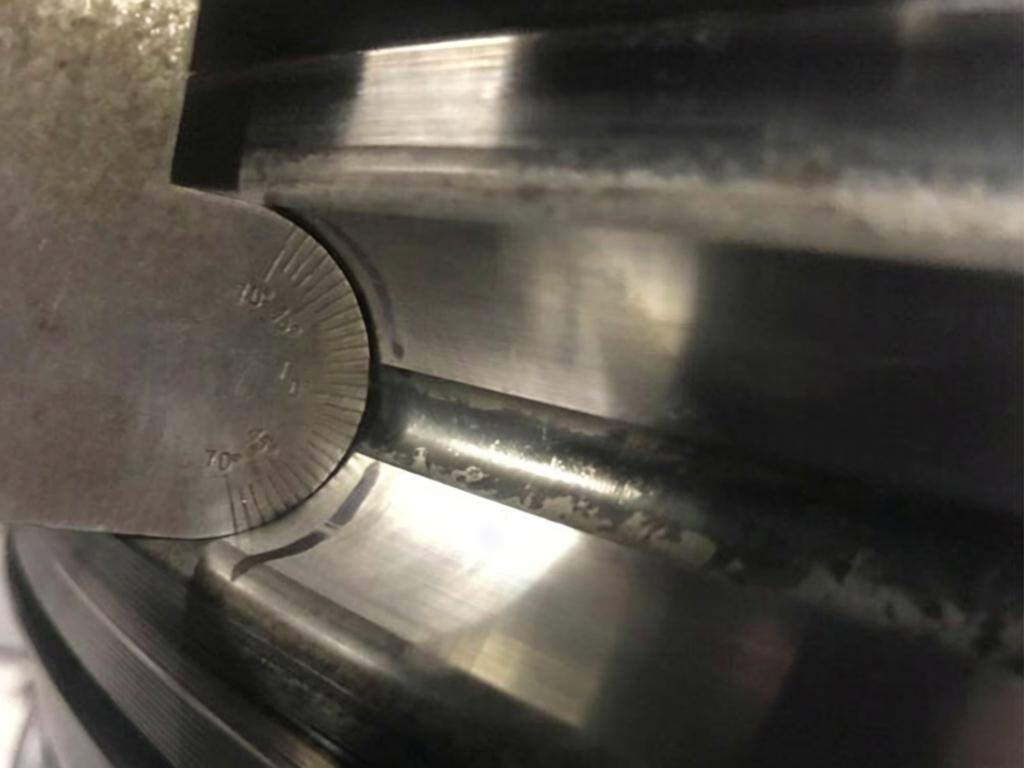
Bolas y rodillos de acero: Las bolas y rodillos son importantes para la corona de giro, tienen una fuerte influencia en la vida útil del producto, la calidad de las bolas y rodillos de ZZ ha sido probada durante varias décadas.
Sello: El sello que elegimos es anticorrosión y resistente a la tracción
Grasa Lubricante: solo usamos la marca reconocida: Exxon Mobil Grease
Tratamiento de Temple: Se realiza temple y revenido en cada pieza con HB207-269. Realizamos tratamiento de temple al engranaje según requisito del cliente con HRC52±4 y a la pista de rodadura con HRC55-61.
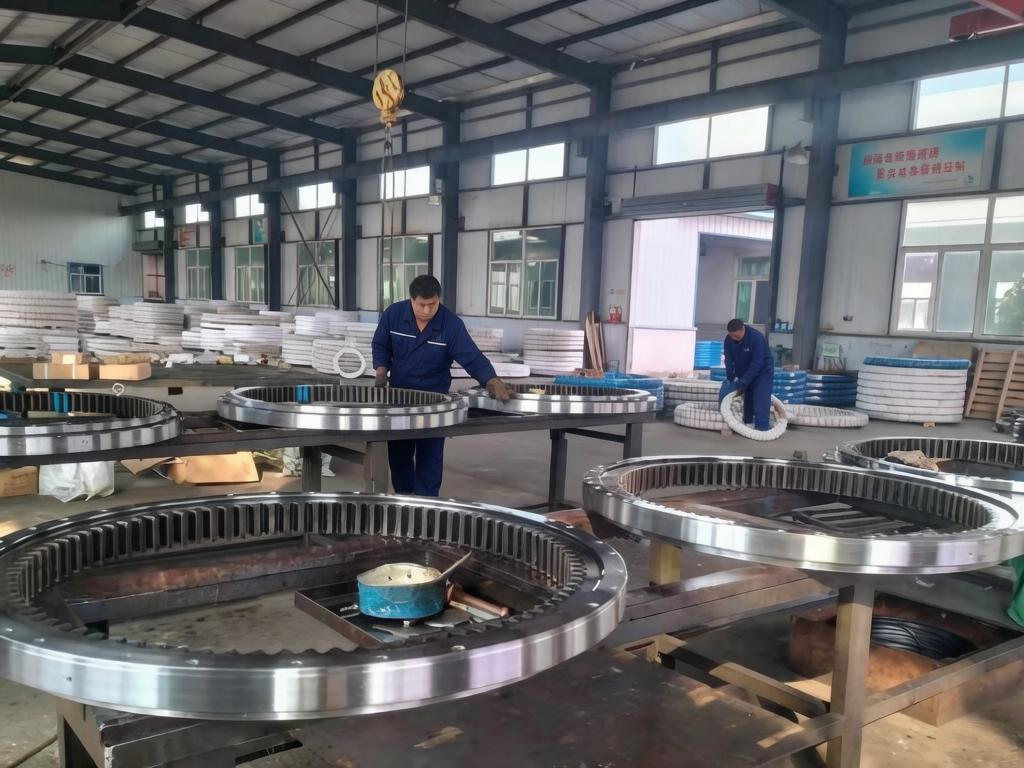
La inspección del ensamblaje del producto es el último y más importante paso antes de que el producto salga de nuestra fábrica. Debe asegurar que la corona de giro esté calificada antes de salir de la fábrica. Por esta razón, nuestra empresa ha dispuesto de 5 inspectores en el último paso. Los principales contenidos de inspección incluyen dimensión, dureza de la matriz del material, dureza del temple del diente, dureza del temple de la pista de rodadura, juego axial y radial, descentramiento frontal, punto máximo de descentramiento del diente, cantidad de bolas cargadas, la superficie del producto libre de grietas y rayones, etc.
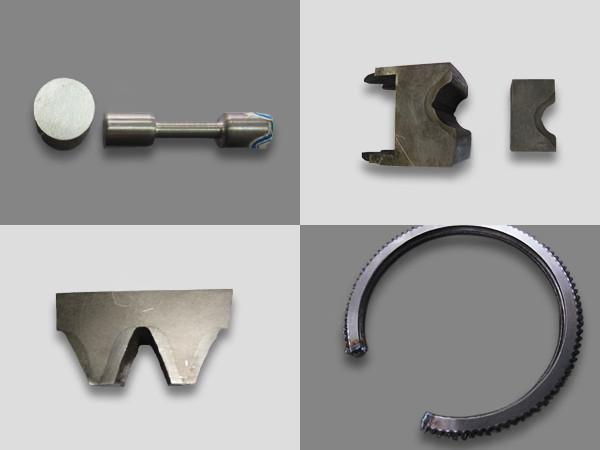
1. Para garantizar que la profundidad efectiva de la capa endurecida del temple de la pista de rodadura alcance la siguiente tabla, cortaremos regularmente la pista de rodadura de la corona de giro para inspeccionar la profundidad efectiva real de la capa endurecida, y también cortaremos el producto según los requisitos del cliente y lo enviaremos a un laboratorio externo para su inspección.
|
Tamaño de la bola |
≤30mm |
>30-40mm |
>40-50mm |
>50mm |
|
Profundidad de Endurecimiento |
≥3.0mm |
≥3.5mm |
≥4.0mm |
≥5.0mm |
2. También cortamos la corona de giro para verificar la profundidad efectiva de endurecimiento de los dientes para alcanzar la siguiente tabla y cortamos la materia prima para verificar las propiedades mecánicas que incluyen resistencia a la tracción, límite elástico y elongación.
|
Módulo del Engranaje |
≤6 |
>6-12 |
>12-18 |
>18-25 |
|
Profundidad de la Superficie del Diente |
≥1.2mm |
≥2.2m |
≥3.2mm |
≥4.0mm |
|
Profundidad de la Raíz del Diente |
≥0.6mm |
≥1.2mm |
≥1.5mm |
≥2.0mm |