English
 فارسی
 français
 Deutsch
 hiszpański
 włoski
 rosyjski
 portugalski
 arabski
 turecki
 Polska
 Niderlandzki
 wietnamski
 tajski
Adres:
NO.18 Guanjifu Road, Songjiang Industrial Zone, Shanghai, China.
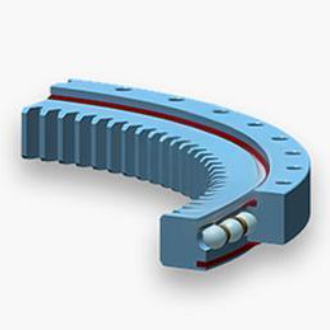
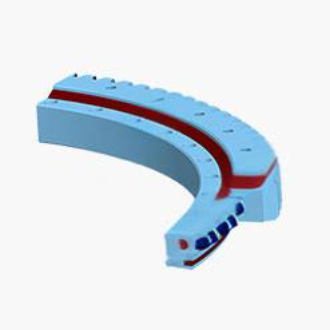
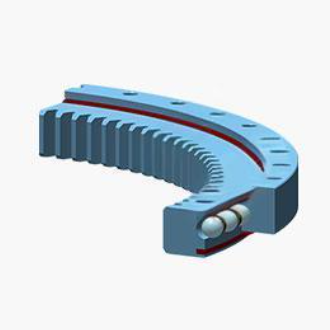
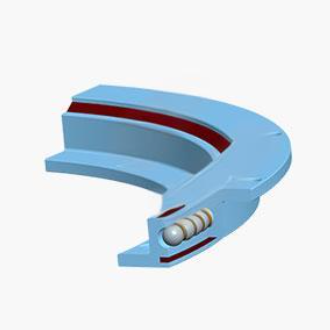
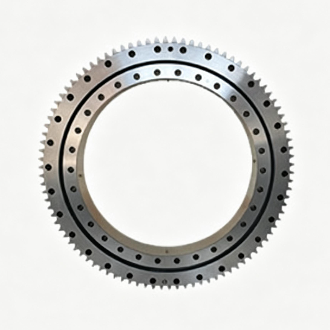
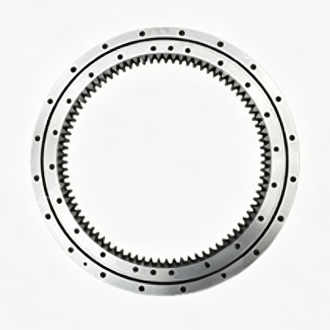
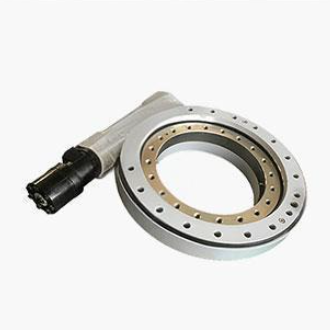
Jakość ZZ posiada dwa certyfikaty jakości, uznane i zatwierdzone: ISO9001:2008 oraz nasz wewnętrzny system kontroli jakości.
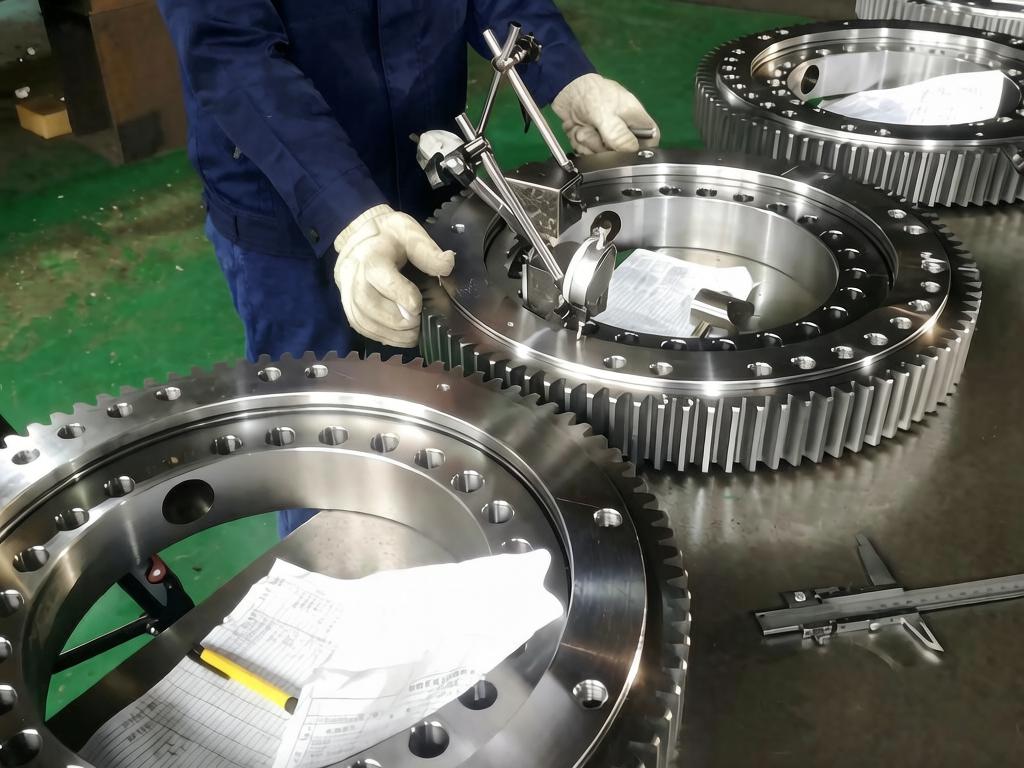
ZZ wybiera najlepszego producenta stali kutej – Masteel w Chinach. Kontrole przeprowadzane są na każdym etapie produkcji.
Większość klientów wybiera 50Mn, 42CrMo, S48C,
|
Materiał |
C |
Si |
Mn |
S |
P |
Cr |
Ni |
Cu |
|
50Mn |
0.48-0.56 |
0.17-0.37 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.30 |
≤0.25 |
|
Materiał |
C |
Si |
Mn |
S |
P |
Cr |
Ni |
Mo |
|
42CrMo |
0.38-0.45 |
0.17-0.37 |
0.50-0.80 |
≤0.035 |
≤0.035 |
0.90-1.20 |
≤0.30 |
0.15-0.25 |

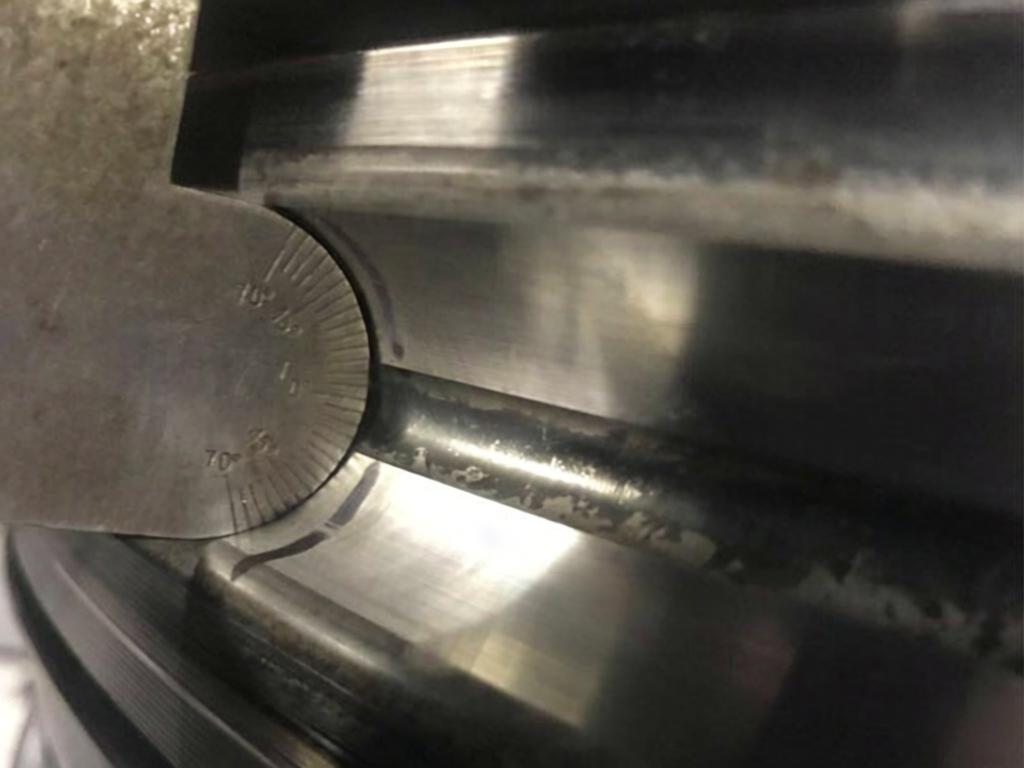
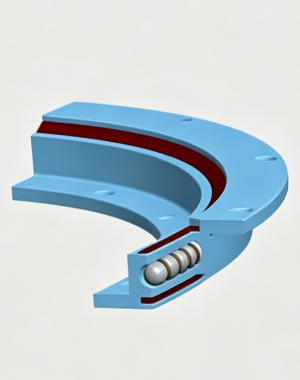
Stalowe kulki i rolki: Kulki i rolki są ważne dla pierścienia obrotowego, mają silny wpływ na żywotność produktu. Jakość kulek i rolek ZZ została potwierdzona od kilku dekad.
Uszczelnienie: Wybrane przez nas uszczelnienie jest odporne na korozję i rozciąganie
Smar olejowy: używamy tylko znanej marki: Exxon Mobil Grease
Obróbka hartownicza: Każdy element poddawany jest hartowaniu i odpuszczaniu do twardości HB207-269. Wykonujemy hartowanie uzębienia zgodnie z wymaganiami klienta do HRC52±4 oraz bieżni do HRC55-61.
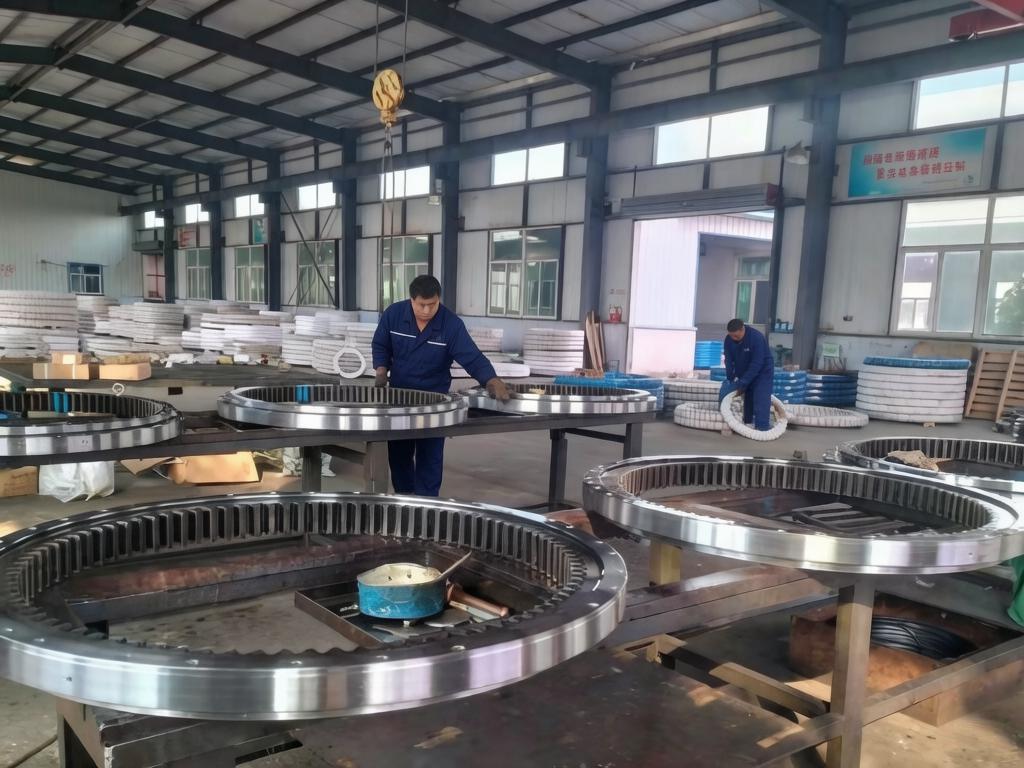
Kontrola montażu produktu to ostatni i najważniejszy etap przed opuszczeniem fabryki. Musi zapewnić, że łożyska obrotowe są kwalifikowane przed wysyłką. Z tego powodu nasza firma zatrudnia 5 inspektorów na tym etapie. Główne elementy kontroli obejmują: wymiary, twardość matrycy materiału, twardość hartowanego uzębienia, twardość hartowanej bieżni, luz osiowy i promieniowy, bicie czołowe, maksymalne bicie uzębienia, ilość kulek, powierzchnia produktu wolna od pęknięć i zarysowań itp.
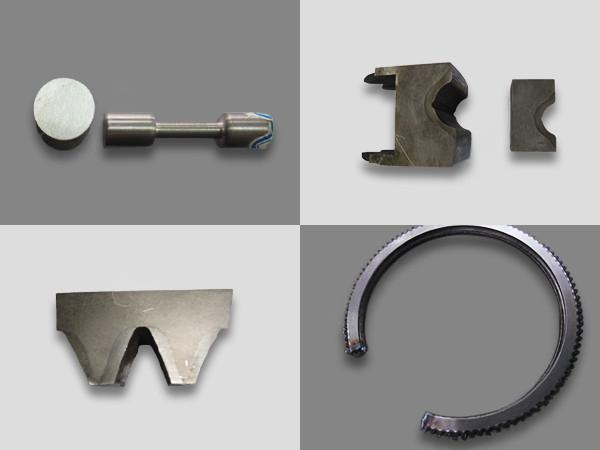
1. Aby zapewnić, że efektywna głębokość warstwy hartowanej bieżni osiąga wartości z poniższej tabeli, regularnie przecinamy bieżnię łożyska obrotowego w celu sprawdzenia rzeczywistej głębokości, a także, zgodnie z wymaganiami klienta, przecinamy produkt i wysyłamy go do laboratorium zewnętrznego w celu zbadania.
|
Rozmiar kulki |
≤30mm |
>30-40mm |
>40-50mm |
>50mm |
|
Głębokość hartowania |
≥3.0mm |
≥3.5mm |
≥4.0mm |
≥5.0mm |
2. Przecinamy również łożysko obrotowe, aby sprawdzić efektywną głębokość hartowania zębów zgodnie z poniższą tabelą, oraz przecinamy surowiec w celu sprawdzenia właściwości mechanicznych, w tym wytrzymałości na rozciąganie, granicy plastyczności i wydłużenia.
|
Moduł zęba |
≤6 |
>6-12 |
>12-18 |
>18-25 |
|
Głębokość na powierzchni zęba |
≥1.2mm |
≥2.2m |
≥3.2mm |
≥4.0mm |
|
Głębokość u podstawy zęba |
≥0.6mm |
≥1.2mm |
≥1.5mm |
≥2.0mm |